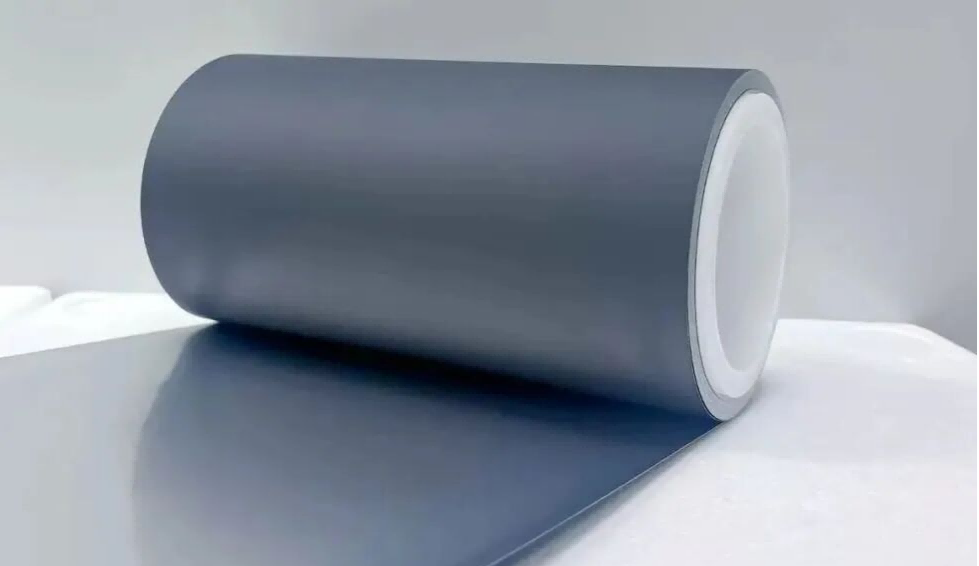

Dans le film aluminium-plastique utilisé pour les batteries lithium-ion, les tubes centraux en PP, principalement le CPP, sont de loin le choix le plus courant pour la couche interne, tandis queTubes centraux en PEne sont pratiquement jamais utilisés.
La raison principale est que les tubes centraux en PP surpassent les tubes centraux en PE en termes de résistance aux électrolytes, de résistance aux températures élevées, de résistance au thermoscellage et de résistance au gonflement et à la corrosion. Ces propriétés rendent le PP mieux adapté aux exigences strictes de sécurité et de durée de vie des batteries lithium-ion.
Structure typique du film aluminium-plastique
Une structure typique de film aluminium-plastique pour les cellules en poche lithium-ion se compose de plusieurs couches fonctionnelles. Chaque couche contribue aux performances globales de barrière, à la protection mécanique et à la capacité de thermoscellage du film.
| Couche | Épaisseur typique | Fonction |
|---|---|---|
| ANIMAL DE COMPAGNIE | 6 μm | Couche de protection extérieure |
| Adhésif de couche externe | 3 μm | Couche de liaison |
| New York | 15 μm | Couche de support mécanique |
| Adhésif de couche externe | 3 μm | Couche de liaison |
| AL | 40 μm | Couche barrière métallique |
| Adhésif de couche intérieure | 3 μm | Couche de liaison |
| RPC | 80 μm | Couche intérieure thermoscellée |
1. Résistance électrolytique insuffisante et risque de gonflement
La fonction principale du film aluminium-plastique dans les cellules lithium-ion en poche est d'encapsuler la cellule et de l'isoler de l'environnement externe. La couche intérieure thermosoudable utilise généralement du polypropylène coulé (CPP), précisément en raison de son excellente résistance à l'électrolyte.
La structure moléculaire du PE consiste en une unité répétitive complètement symétrique de -CH₂-CH₂-, sans groupes méthyle de chaîne latérale, et ses segments de chaîne présentent une grande flexibilité. Son paramètre de solubilité (16,0 à 16,5 MPa¹ᐟ²) correspond étroitement à celui des solvants électrolytiques à base de carbonate, tels que le DMC, l'EMC et l'EC, avec des paramètres de solubilité de 16,5 à 17,5 MPa¹ᐟ². Cela rend le PE très sensible au gonflement, à la perméation et même à la dissolution par l'électrolyte.
Si une âme de tube PE est utilisée pour enrouler un film aluminium-plastique, lors de l'encapsulation, de la formation et du vieillissement ultérieurs des cellules de batterie, processus impliquant un contact avec l'électrolyte, l'âme du tube peut gonfler et se déformer. Cela peut entraîner des contraintes internes inégales à l'intérieur du rouleau de film et provoquer un délaminage du film aluminium-plastique ou une fuite d'électrolyte, affectant directement la sécurité de la batterie.
En revanche, le polypropylène (PP), en raison de l'encombrement stérique provoqué par ses groupes méthyle, a un paramètre de solubilité de 17,5 à 18,5 MPa¹ᐟ², ce qui se situe en dehors de la plage typique des solvants électrolytiques décrits ci-dessus. Il présente nettement moins de gonflement et convient donc mieux à cette application.
2. La résistance mécanique et la précision du formage affectent la qualité du bobinage
Le film aluminium-plastique pour cellules lithium-ion en poche est un film de précision à haute valeur ajoutée qui exige des normes élevées de planéité et de concentricité lors du bobinage. La résistance à la traction du matériau PE (≥20 MPa) est inférieure à celle du PP (≥30 MPa) et le PE a également une rigidité inférieure.
Sous la tension élevée exercée lors du bobinage à grande vitesse, les noyaux PE sont plus sujets aux déformations et aux écarts de rondeur. Ces changements dimensionnels peuvent contribuer à des bords inégaux, des plis et des tunnels dans les rouleaux de film.
Tubes de noyau en PE
Une résistance à la traction et une rigidité inférieures peuvent rendre les noyaux PE plus susceptibles à la déformation sous une tension d'enroulement élevée, affectant la géométrie des rouleaux et la cohérence de l'enroulement.
Tubes centraux en ABS et PP
Les tubes centraux en ABS, PP et FRP offrent une plus grande rigidité et stabilité dimensionnelle, aidant à maintenir la concentricité du rouleau de film pendant la refente et l'enroulement à grande vitesse.
Les tubes centraux en ABS, en particulier, allient robustesse et rigidité. Lorsqu'ils sont produits dans des conditions contrôlées de salle blanche, ils peuvent également contribuer à contrôler la propreté des surfaces et à réduire le risque de contamination par des corps étrangers du film aluminium-plastique.
3. Une mauvaise résistance aux hautes températures limite la compatibilité du processus
La production de films aluminium-plastique pour batteries lithium-ion, ainsi que la fabrication de cellules de batterie, impliquent des étapes à haute température telles que la cuisson, le thermoscellage et la formation. Les températures peuvent fréquemment atteindre 80 à 120 °C.
Le PE a un point de fusion relativement bas, d'environ 105 à 130 °C, et une température de fonctionnement continue maximale inférieure à 80 °C. À des températures élevées, le PE peut se ramollir et fluer, entraînant potentiellement une déformation dimensionnelle. Cela peut affecter la stabilité du bobinage ainsi que le déroulement et le traitement ultérieurs.
PP :Le PP a un point de fusion d’environ 160 à 170 °C et peut rester stable pendant de longues périodes dans des environnements aux alentours de 100 à 120 °C.
ABS :Les tubes centraux en ABS offrent également une résistance à la température adaptée aux exigences de processus standard, aidant ainsi à éviter la déformation pendant les étapes de traitement pertinentes.
Par rapport au PE, le PP et les tubes centraux en ABS appropriés offrent donc une meilleure stabilité dimensionnelle dans les conditions de température associées au traitement du film aluminium-plastique et à la fabrication des batteries.
4. Exigences de compatibilité et de propreté de l’industrie
L’industrie des batteries lithium-ion impose des exigences strictes en matière de propreté sur l’environnement de production. En tant que matériau d'encapsulation des cellules de batterie, le film aluminium-plastique doit être protégé contre la contamination par les corps étrangers et la poussière tout au long de la fabrication et de la manipulation.
Le processus de production des noyaux PE implique généralement une extrusion standard. En fonction de l'environnement de fabrication et des contrôles des processus, la propreté de la surface qui en résulte peut ne pas répondre aux exigences des applications en salle blanche pour batteries lithium-ion. Les débris de surface et l'attraction électrostatique de la poussière peuvent augmenter les risques de contamination lors de l'enroulement et de la manipulation du film.
Pour cette raison, les choix les plus courants en matière de noyaux de bobinage utilisés avec un film aluminium-plastique pour les cellules en poche lithium-ion comprennent des tubes centraux en ABS et PP de haute précision. Avec des contrôles de fabrication appropriés, une production en salle blanche et un traitement antistatique, ces matériaux peuvent répondre aux exigences liées à la propreté, à la précision dimensionnelle et à la résistance chimique.
Les noyaux PE sont donc plus communément associés aux applications générales de bobinage de film où les exigences en matière de précision dimensionnelle, de résistance chimique et de propreté sont moins exigeantes.
Tubes centraux PE ou PP pour film aluminium-plastique
| Facteur de performance | Tubes de noyau en PE | Tubes centraux en PP |
|---|---|---|
| Résistance électrolytique | Plus sensible au gonflement et à la perméation | Meilleure résistance au gonflement lié aux électrolytes |
| Rigidité mécanique | Rigidité inférieure | Rigidité et stabilité dimensionnelle supérieures |
| Précision du bobinage | Plus sensible à la déformation sous haute tension | Mieux adapté au remontage de précision |
| Résistance à la température | Plus sujet au ramollissement et au fluage à des températures élevées | Point de fusion plus élevé et meilleure stabilité à haute température |
| Compatibilité des applications | Plus adapté au bobinage de film à usage général | Largement utilisé pour les applications exigeantes d'enroulement de film |
| Exigences de propreté | Nécessite des contrôles de processus et environnementaux appropriés | Peut être fabriqué avec une propreté contrôlée pour des applications exigeantes |
Pourquoi les tubes centraux en PP et ABS sont-ils couramment utilisés ?
Le choix d'un noyau d'enroulement pour un film aluminium-plastique n'est pas déterminé par une seule propriété du matériau. Le noyau doit maintenir une stabilité dimensionnelle pendant le bobinage et la manipulation ultérieure tout en étant compatible avec les exigences chimiques, thermiques et de propreté associées à la fabrication des batteries lithium-ion.
Stabilité dimensionnelle
Les tubes centraux en PP et ABS offrent la rigidité et la stabilité dimensionnelle nécessaires pour maintenir la géométrie des rouleaux pendant l'enroulement, le refendage et le transport.
Résistance chimique
Le PP offre une forte résistance à l’environnement chimique associé aux applications de batteries lithium-ion, réduisant ainsi le risque de gonflement et de dégradation du matériau.
Stabilité de la température
Les tubes centraux en PP et en ABS appropriés peuvent offrir une meilleure stabilité dimensionnelle dans des conditions de traitement à température élevée que le PE.
Fabrication propre
Des environnements de fabrication contrôlés et un traitement antistatique peuvent aider les tubes centraux en PP et ABS à répondre aux exigences de propreté et de contrôle de la contamination des applications de films exigeantes.
Tubes centraux en PEsont rarement sélectionnés pour l'enroulement du film aluminium-plastique utilisé dans les batteries lithium-ion, car leurs performances ne correspondent pas aussi bien aux exigences combinées de résistance aux électrolytes, de rigidité mécanique, de stabilité dimensionnelle, de résistance à la température et de propreté.
Les tubes centraux en PP et ABS sont plus couramment utilisés car ils peuvent fournir la résistance chimique, la stabilité dimensionnelle, les performances thermiques et la propreté contrôlée requises pour l'enroulement de précision d'un film aluminium-plastique. Le matériau d'âme approprié dépend en fin de compte de la structure spécifique du film, du processus d'enroulement et des exigences de fabrication.